Gwint potrafi decydować o wyniku całej operacji, mimo że zwykle jest drobną cechą detalu. Źle dobrana metoda kończy się zerwanym gwintownikiem w półfabrykacie o dużej wartości, brakiem dostępu do narzędzia albo gwintem, który nie przechodzi odbioru. Tymczasem opis „M8" w modelu nie wskazuje technologii, a technologia decyduje o koszcie i ryzyku.
Trzy podstawowe drogi to gwintowanie gwintownikiem, frezowanie gwintu narzędziem obrotowym oraz toczenie gwintu na częściach obrotowych. Każda z nich ma sensowny zakres zastosowania. Celem tego materiału jest uporządkowanie decyzji tak, aby konstruktor mógł przygotować dokumentację, a wykonawca zaplanować proces bez niespodzianek.
- Gwintownik sprawdza się w małych średnicach i standardowych gwintach
- Frezowanie gwintu daje kontrolę i elastyczność w trudnych materiałach
- W częściach obrotowych gwint wypada toczyć
Decyzja zaczyna się od połączenia, nie od narzędzia
Przed wyborem metody trzeba wiedzieć, z czym gwint współpracuje, w jakim materiale powstaje, czy otwór jest przelotowy czy ślepy, jaką klasę tolerancji wymaga montaż i ile sztuk ma powstać. Inne ryzyka ma jednorazowy detal prototypowy, a inne element wchodzący w serię, w której każdy zatrzymany cykl kosztuje przestój maszyny.
Znaczenie ma także otoczenie gwintu na detalu: dostęp narzędzia od strony wejścia, przestrzeń na wybieg, grubość ścianki oraz odległość od innych cech. Często to geometria, a nie sam rozmiar gwintu, rozstrzyga o wyborze metody: gwintownik potrzebuje prostego dostępu do otworu, narzędzie frezujące wymaga miejsca na ruch obwodowy, a toczenie jest możliwe tylko na powierzchniach obrotowych.
1. Gwintownik: szybko i tanio, ale z ryzykiem
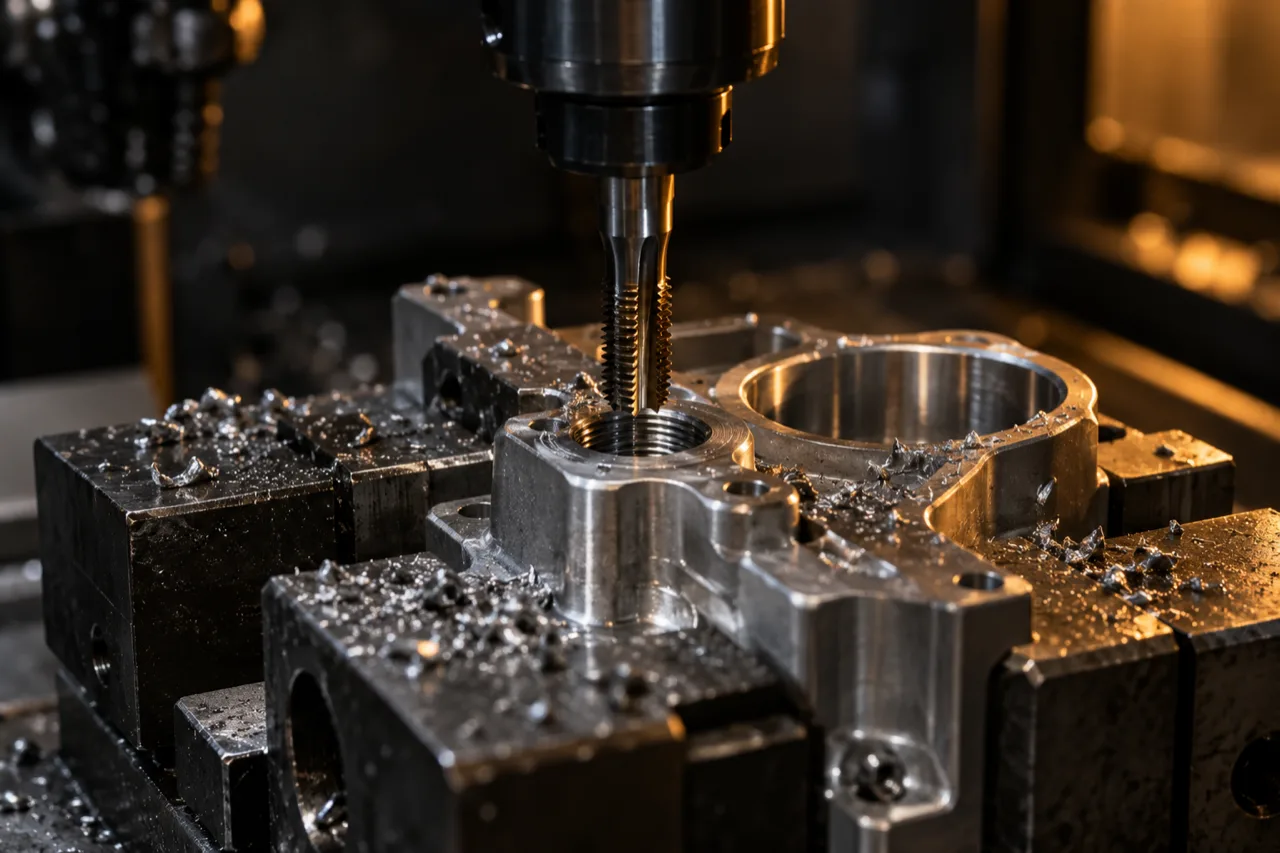
Gwintowanie gwintownikiem to najprostsza i najtańsza droga dla typowych gwintów metrycznych o małych i średnich rozmiarach. Narzędzie jest tanie, cykl krótki, a w aluminium, mosiądzu i miękkich stalach konstrukcyjnych proces jest przewidywalny. Dla gwintów przelotowych stosuje się gwintowniki maszynowe z profilem ułatwiającym przepływ wiórów, a dla otworów ślepych odmiany ograniczające nagromadzenie wióra.
| Gwint | Skok | Otwór wstępny | Min. głębokość otworu ślepego |
|---|---|---|---|
| M3 | 0,5 | Ø 2,5 mm | ≈ 4,5 mm |
| M4 | 0,7 | Ø 3,3 mm | ≈ 6 mm |
| M5 | 0,8 | Ø 4,2 mm | ≈ 7,5 mm |
| M6 | 1,0 | Ø 5,0 mm | ≈ 9 mm |
| M8 | 1,25 | Ø 6,8 mm | ≈ 12 mm |
| M10 | 1,5 | Ø 8,5 mm | ≈ 15 mm |
| M12 | 1,75 | Ø 10,2 mm | ≈ 18 mm |
Wartości odpowiadają pełnemu profilowi gwintu. Większy otwór (zaangażowanie profilu ok. 65–75%) zmniejsza ryzyko zerwania gwintownika w stalach trudnoobrabialnych, kosztem nieco niższej wytrzymałości gwintu. Głębokości uwzględniają wybieg narzędzia i fazę, więc użyteczna długość gwintu w otworze ślepym jest zawsze krótsza.
Ryzyko rośnie wraz z twardością materiału, skokiem gwintu i głębokością. W stalach stopowych i narzędziowych siły skrawania potrafią złamać narzędzie, a usunięcie pękniętego gwintownika z drogiego półfabrykatu bywa trudniejsze niż wykonanie samego detalu. Krytyczne jest właściwe przygotowanie otworu wstępnego: średnica dobrana do skoku, wystarczająca głębokość dna oraz przestrzeń na wióry i środek smarny.
2. Frezowanie gwintu: kontrola i elastyczność
Frezowanie gwintu polega na obwodowym prowadzeniu narzędzia po zdefiniowanej ścieżce, a pełny profil powstaje w wielu przejściach o sterowanej głębokości. To zmienia ekonomię procesu: jedno narzędzie obsługuje zakres średnic, wióry odprowadzane są sekcjami, co zmniejsza ryzyko zaklinowania. Metoda sprawdza się w materiałach trudnoobrabialnych, gwintach w otworach ślepych z płaskim dnem oraz przy profilach nietypowych.
Koszt narzędzia jest wyższy, a cykl zwykle dłuższy niż przy gwintowniku, dlatego w prostych masowych gwintach metoda ta rzadko wygrywa cenowo. Jej siłą jest przewidywalność: awaria narzędzia rzadko kończy się utratą detalu, a korekta średnicy efektywnej wymaga zmiany parametrów programu, nie fizycznej interwencji. Dla małych serii detali wymagających pewnego odbioru bywa to rozsądny kompromis.
3. Toczenie gwintu na częściach obrotowych
Jeżeli detal jest elementem obrotowym i powstaje na tokarce, gwint najczęściej wypada toczyć narzędziem kształtowym w tym samym zaciśnięciu co pozostałe cechy. Przenoszenie detalu na inną maszynę tylko po to, aby naciąć gwint, oznacza dodatkowe bazowanie, ryzyko bicia i wydłużenie procesu. Toczenie pozwala też wykonywać gwinty o dużych średnicach, wielostartowe oraz profile specjalne.
Ograniczeniem są gwinty wewnętrzne o małych średnicach, gdzie dostęp narzędzia tocznego jest trudny lub niemożliwy, oraz detale frezowane, które z definicji nie są elementami obrotowymi. W praktyce granica przebiega przez kształt części: walec z gwintem zewnętrznym to niemal zawsze toczenie, a korpus frezowany z gwintami montażowymi wymaga gwintownika albo frezowania gwintu.
4. Która metoda wygrywa w typowych sytuacjach
W krótkich seriach detali z aluminium lub mosiądzu z typowymi gwintami montażowymi gwintownik pozostaje domyślnym wyborem: najkrótszy cykl i najniższy koszt narzędzia. W stali nierdzewnej i stopowych, przy gwintach ślepych sięgających dna otworu oraz przy klasach tolerancji wymagających odbioru sprawdzianem, przewagę zaczyna mieć frezowanie gwintu dzięki kontroli parametrów i bezpieczeństwu procesu.
Dla elementów toczonych z gwintem zewnętrznym o dowolnej średnicy naturalnym rozwiązaniem jest toczenie gwintu w zaciśnięciu produkcyjnym. Gdy dokumentacja definiuje gwint specjalny, koszt przygotowania jednej metody może rozstrzygnąć w granicach jednej serii, dlatego warto pytać wykonawcę o propozycję technologii przed zaakceptowaniem rysunku, a nie po pierwszej sztuce.
5. Otwór wstępny, faza i opis na rysunku
Niezależnie od metody dokumentacja musi dostarczać tych samych danych: standard, średnicę nominalną, skok, klasę tolerancji, kierunek oraz długość pełnego gwintu odrębnie od głębokości otworu. Wykonawca z tych danych wyliczy otwór wstępny dla gwintownika albo ścieżkę dla frezowania, a konstruktor nie powinien tego wpisywać na sztywno, chyba że powłoka lub współpraca wymusza konkretną wartość.
Faza wejściowa ułatwia montaż i chroni pierwszy zwój niezależnie od metody. W otworze ślepym konieczna jest przestrzeń na wybieg narzędzia i wióry, a przy powłokach ważne jest wskazanie stanu, w którym obowiązuje pasowanie. Szczegółowe zasady opisu gwintu na rysunku omawiamy w artykule Gwinty w detalach CNC: oznaczenia na rysunku.
Najczęstsze ryzyka
- 1. Gwintownik w ślepym otworze bez naddatku dna Brak przestrzeni na wierzchołek wiertła i wióry kończy się gwintem o zbyt małej użytecznej długości albo zerwanym narzędziem.
- 2. Zerwany gwintownik w twardej stali Usunięcie ułamka narzędzia z wartościowego półfabrykatu bywa droższe niż cały detal, więc lepiej zaplanować frezowanie gwintu wcześniej.
- 3. Otwór wstępny niepasujący do skoku Zbyt mały otwór przeciąża narzędzie, zbyt duży osłabia zazębienie. Średnicę wiercenia powinien wyliczyć wykonawca dla wskazanego skoku.
- 4. Metoda dobrana bez znajomości serii Rozwiązanie opłacalne dla prototypu może być nieefektywne w serii i odwrotnie, dlatego warto uzgodnić wolumen przed ustaleniem technologii.
Lista kontrolna
- Podaj standard, średnicę nominalną i skok gwintu (np. M8×1,25).
- Określ klasę tolerancji oraz kierunek, jeśli gwint jest lewy.
- Wskaż, czy otwór jest przelotowy czy ślepy, i zwymiaruj głębokość otworu oraz pełnego gwintu osobno.
- Określ materiał detalu i stan po obróbce cieplnej, jeśli dotyczy.
- Zapewnij przestrzeń na wybieg narzędzia i usuwanie wiórów.
- Zaprojektuj fazę wejściową odpowiednią do śruby i klucza montażowego.
- Wskaż powłoki wpływające na pasowanie oraz stan, w którym następuje odbiór gwintu.
- Zakomunikuj wolumen produkcji, aby wykonawca dobrał opłacalną metodę.
- Przy gwintach specjalnych poproś o propozycję technologii przed zatwierdzeniem rysunku.
Najczęstsze pytania
Jaki otwór wstępny pod gwint M6 w stali?
Dla gwintu M6 ze skokiem 1,0 mm otwór wstępny wynosi orientacyjnie Ø 5,0 mm przy pełnym profilu. W stalach trudnoobrabialnych wartość tę można nieco powiększyć (zaangażowanie profilu ok. 65–75%), co zmniejsza ryzyko zerwania gwintownika kosztem nieco niższej wytrzymałości połączenia. W otworze ślepym trzeba dodatkowo zostawić naddatek dna na wierzchołek wiertła i wióry.
Czy gwintownik czy frezowanie gwintu w otworze ślepym?
W aluminium, mosiądzu i miękkich stalach gwintownik maszynowy do otworów ślepych zwykle wystarcza, pod warunkiem zapasu dna i właściwej fazy. W stali nierdzewnej i stopowych oraz przy gwincie sięgającym dna bezpieczniejsze jest frezowanie gwintu: wióry odprowadzane są sekcjami, a awaria narzędzia rzadko kończy się utratą detalu.
Dlaczego frezowanie gwintu jest droższe od gwintownika i kiedy się opłaca?
Narzędzie frezujące jest droższe, a cykl zwykle dłuższy, dlatego w prostych masowych gwintach gwintownik wygrywa cenowo. Frezowanie opłaca się w materiałach trudnoobrabialnych, przy gwintach ślepych z płaskim dnem, profilach nietypowych oraz tam, gdzie ryzyko utraty wartościowego półfabrykatu przewyższa różnicę w czasie obróbki.
Kiedy gwint wypada toczyć, a kiedy gwintować?
Jeżeli detal jest elementem obrotowym, gwint — zwłaszcza zewnętrzny — najczęściej wypada toczyć na tokarce w tym samym zaciśnięciu co pozostałe cechy, bez dodatkowego bazowania. W korpusach frezowanych gwinty montażowe wykonuje się gwintownikiem albo frezowaniem gwintu, a wybór zależy od materiału, rozmiaru otworu i wielkości serii.
Podsumowanie
Nie istnieje jedna najlepsza metoda gwintowania. Gwintownik wygrywa prostotą i ceną w standardowych połączeniach, frezowanie gwintu daje kontrolę w trudnych materiałach i otworach ślepych, a toczenie jest naturalnym wyborem dla elementów obrotowych. Decyzja powinna wynikać z materiału, geometrii otworu, klasy tolerancji i wielkości serii, a nie z nawyku.
Dokumentacja, która opisuje połączenie zamiast narzucać technologię, pozwala wykonawcy wybrać najbezpieczniejszą i najtańszą drogę wykonania. W PARSON dobór metody gwintowania jest częścią analizy dokumentacji przed wyceną, dzięki temu ryzyka procesowe wychodzą na powierzchnię przed uruchomieniem produkcji, a nie po pierwszej sztuce.
Materiały referencyjne
Dobór norm zawsze zależy od dokumentacji projektu i wskazanej w niej edycji. Poniższe oficjalne materiały pomagają uporządkować pojęcia użyte w artykule.