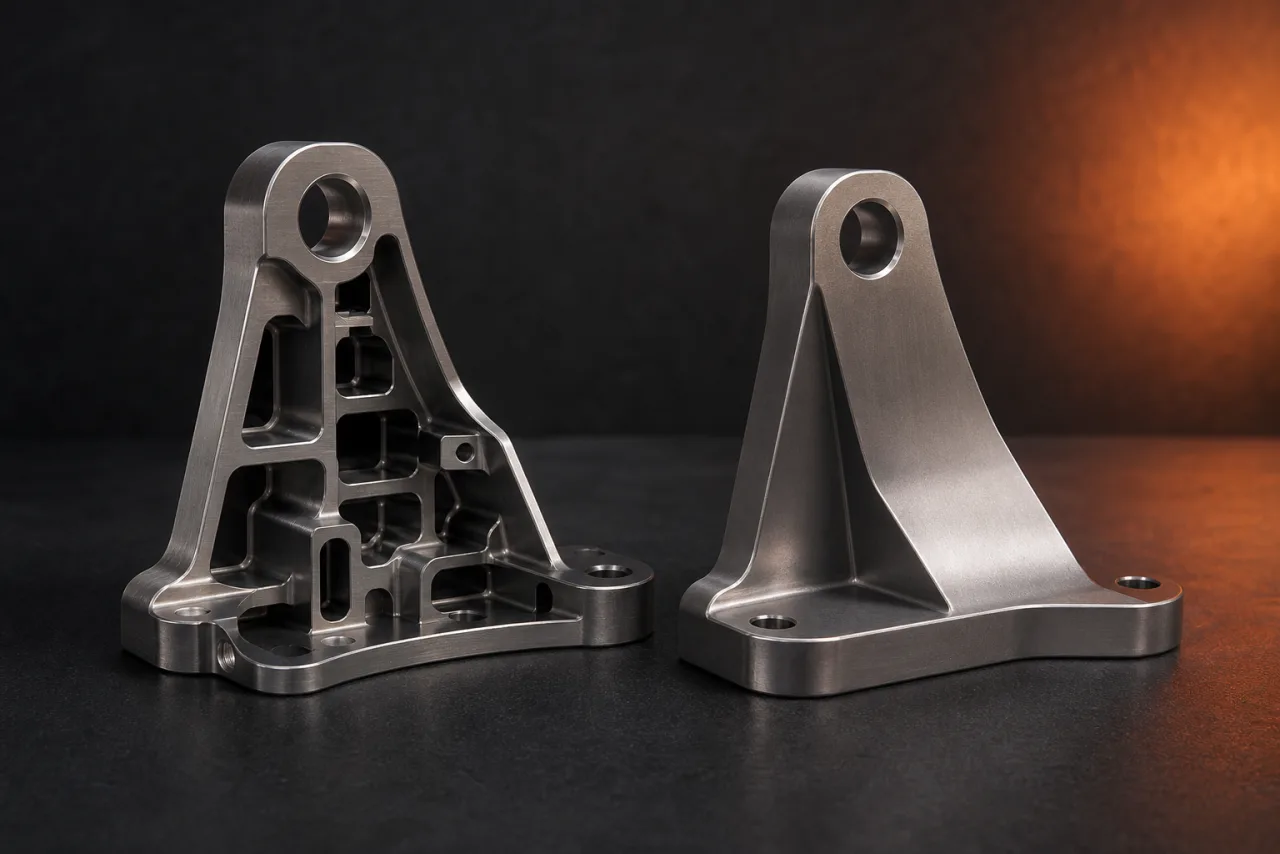
Tańszy detal CNC nie musi być detalem gorszym. Największe oszczędności powstają wtedy, gdy konstruktor usuwa wymagania nieprzynoszące wartości użytkowej: niepotrzebnie małe promienie, bardzo głębokie kieszenie, odmienne fazy na każdej krawędzi albo wąskie tolerancje na powierzchniach nieuczestniczących w montażu. Takie decyzje wpływają na narzędzia, liczbę operacji, kontrolę i ryzyko braków.
Projektowanie pod ekonomiczną obróbkę CNC wymaga rozumienia pełnego procesu, nie tylko czasu pracy wrzeciona. Przygotowanie, oprzyrządowanie, zakup nietypowego materiału, gratowanie i pomiar mogą kosztować więcej niż samo skrawanie. Wczesna konsultacja wariantów pozwala uprościć geometrię, zanim zostaną zatwierdzone rysunki, części współpracujące i zamówione półfabrykaty.
- Promienie naroży dopasowane do narzędzi
- Unikanie bardzo głębokich wąskich kieszeni
- Tolerancje ograniczone do cech funkcjonalnych
Koszt jest skutkiem decyzji geometrycznych i dokumentacyjnych
Wycena rośnie skokowo, gdy niewielka cecha wymaga osobnego narzędzia, kolejnego zamocowania lub zewnętrznego procesu. Dlatego nie wystarczy porównać objętości usuwanego materiału. Dwa korpusy o podobnej masie mogą mieć całkowicie inny koszt, jeśli jeden można wykonać z dwóch kierunków, a drugi wymaga wielu ustawień i długich narzędzi.
Celem optymalizacji jest zachowanie funkcji przy możliwie prostym i kontrolowalnym procesie. Każdą zmianę należy ocenić w zespole: większy promień może być bezpłatny technologicznie, ale kolidować z elementem współpracującym. Z kolei poluzowanie tolerancji ma sens tylko wtedy, gdy analiza pasowania, szczelności lub ruchu potwierdza odpowiedni margines.
1. Promienie wewnętrzne zgodne z realnym narzędziem
Ostre naroża wewnętrzne nie powstają standardowym frezem walcowym. Promień dopasowany do typowego narzędzia pozwala użyć sztywniejszego frezu i często skraca czas, podczas gdy bardzo mały promień wymaga dodatkowego przejścia.
Najkorzystniej ujednolicić promienie w obrębie kieszeni i pozostawić narzędziu miejsce na płynny ruch w narożu. Promień tylko nieznacznie większy od promienia frezu pozwala uniknąć pełnego opasania narzędzia i gwałtownego wzrostu obciążenia. Jeżeli ostre naroże jest potrzebne do montażu, czasem tańsza będzie lokalna ulga w elemencie współpracującym niż dodatkowa operacja całej kieszeni.
2. Kieszenie o proporcjach sprzyjających stabilnej obróbce
Głęboka i wąska kieszeń wymusza długi wysięg narzędzia, małe parametry i trudniejsze usuwanie wiórów. Czasem niewielkie poszerzenie kieszeni, otwarcie jej z boku albo podział elementu na dwie części daje prostszy proces.
Proporcja głębokości do szerokości wpływa na wysięg, sztywność i odprowadzanie wiórów. Konstruktor może rozważyć poszerzenie wąskiego kanału, otwarcie kieszeni od krawędzi lub wykonanie zespołu z dwóch prostszych części. Podział nie zawsze jest korzystny, bo dodaje połączenie i montaż, ale powinien być porównany z ryzykiem obróbki zamkniętej, głębokiej geometrii.
3. Tolerancje przypisane do funkcji
Najwęższe tolerancje powinny dotyczyć tylko cech odpowiedzialnych za montaż i działanie. Jeżeli wszystkie wymiary mają ten sam rygor, rośnie liczba przejść kontrolnych, ryzyko braków oraz czas potrzebny na zatwierdzenie partii.
Tabela tolerancji ogólnej jest punktem wyjścia, a nie sposobem na zastąpienie analizy funkcji. Wymiary pasowane, położenie otworów ustalających i powierzchnie uszczelniające wymagają świadomego zapisu. Pozostałe cechy mogą otrzymać zakres adekwatny do montażu. Ogranicza to liczbę przejść wykańczających oraz pomiarów, bez pogarszania działania produktu.
4. Standardowe cechy i dostępne półfabrykaty
Standardowy gwint, promień i format materiału są łatwiej dostępne oraz mierzalne. Element specjalny jest uzasadniony, gdy wynika z funkcji, ale zastosowany bez potrzeby może wymagać narzędzia wykonywanego pod jedno zlecenie.
Standaryzacja dotyczy nie tylko gwintów i promieni, lecz także grubości płyt, średnic prętów, elementów złącznych oraz narzędzi kontrolnych. Nietypowy półfabrykat może generować wysoki odpad albo minimalną ilość zakupową. Przed zatwierdzeniem wymiaru zewnętrznego warto sprawdzić dostępne formaty i pozostawić realny naddatek na przygotowanie powierzchni.
5. Mniej zamocowań dzięki logicznym bazom
Koszt często rośnie przez konieczność obracania i ponownego ustawiania części. Projekt z logiczną bazą, dostępem z kilku kierunków oraz powierzchnią do bezpiecznego pierwszego mocowania pozwala ograniczyć liczbę operacji.
Każde odwrócenie części wymaga ponownego ustalenia, pomiaru i często innego przyrządu. Powiązane tolerancją cechy warto grupować po jednej stronie lub projektować tak, aby były dostępne w tym samym układzie. Pomaga też wyraźna, stabilna baza startowa i fragment materiału, za który można bezpiecznie zamocować detal przed wykonaniem powierzchni funkcjonalnych.
Najczęstsze ryzyka
- 1. Optymalizacja bez analizy zespołu Zmiana korzystna dla obróbki może odebrać miejsce na uszczelkę, narzędzie montażowe albo wymagany zakres ruchu.
- 2. Wszędzie ta sama tolerancja Rygor przeniesiony na cechy pomocnicze zwiększa czas kontroli i ryzyko odrzutu bez poprawy funkcji.
- 3. Nietypowy materiał lub format Pozornie mała zmiana wymiaru może wymusić zakup większego półfabrykatu i znacząco zwiększyć odpad.
- 4. Redukcja ceny kosztem niejednoznaczności Usunięcie danych z rysunku nie upraszcza procesu, jeśli wykonawca musi przyjąć zachowawcze założenia.
Lista kontrolna
- Oznacz cechy odpowiedzialne za montaż i działanie.
- Ujednolić promienie, fazy i standardy gwintów.
- Sprawdź dostęp narzędzia do dna każdej kieszeni.
- Porównaj wymiary z typowymi formatami półfabrykatów.
- Ogranicz wąskie tolerancje do powierzchni funkcjonalnych.
- Grupuj powiązane cechy w możliwie jednym zamocowaniu.
- Zapewnij stabilną powierzchnię do pierwszego ustalenia.
- Skonsultuj wariant przed zamrożeniem dokumentacji.
Najczęstsze pytania
Dlaczego dwa detale o podobnej masie mogą mieć zupełnie inną cenę?
Wycena rośnie skokowo, gdy niewielka cecha wymaga osobnego narzędzia, kolejnego zamocowania lub zewnętrznego procesu. O koszcie decyduje liczba ustawień, długość narzędzi, oprzyrządowanie, gratowanie i kontrola, a nie sama objętość usuwanego materiału.
Jak dobrać promienie wewnętrzne kieszeni, żeby obniżyć koszt obróbki?
Promień powinien być dopasowany do realnego narzędzia i ujednolicony w obrębie kieszeni. Promień tylko nieznacznie większy od promienia frezu pozwala użyć sztywniejszego narzędzia i uniknąć jego pełnego opasania, podczas gdy bardzo mały promień wymaga dodatkowego przejścia i wydłuża cykl.
Czy warto poluzować wszystkie tolerancje, żeby detal był tańszy?
Nie wszystkie, tylko te na powierzchniach nieuczestniczących w montażu i działaniu. Poluzowanie ma sens wtedy, gdy analiza pasowania, szczelności lub ruchu potwierdza odpowiedni margines, natomiast wąskie tolerancje powinny pozostać dla cech krytycznych. Rygor na każdym wymiarze zwiększa liczbę pomiarów i ryzyko braków.
Co zrobić z ostrymi narożami wewnętrznymi wymaganymi przez montaż?
Często tańsze jest dodanie lokalnej ulgi w elemencie współpracującym niż wykonywanie dodatkowej operacji całej kieszeni. Alternatywą jest podział zespołu na dwie prostsze części albo świadome zaakceptowanie niewielkiego promienia. Decyzję warto porównać z wykonawcą na etapie wyceny, zanim zostaną zatwierdzone rysunki.
Podsumowanie
Ekonomiczne projektowanie detali CNC polega na usuwaniu kosztu, który nie buduje funkcji produktu. Najczęściej oznacza to prostszy dostęp narzędzia, standardowe cechy, rozsądne proporcje kieszeni i tolerancje wynikające z rzeczywistych relacji w zespole.
Najlepszy rezultat daje porównanie wariantów przed wydaniem dokumentacji. Wtedy można zmienić promień, bazę lub półfabrykat bez kosztownych konsekwencji dla pozostałych części, a oferta wykonawcy opiera się na jednoznacznym i stabilnym zakresie.
Ocena wariantu powinna obejmować nie tylko cenę jednej sztuki, lecz również przygotowanie, częstotliwość zamówień i możliwość kontroli. Przy prototypie korzystne może być użycie prostszego przyrządu, natomiast seria uzasadnia zmianę baz lub inwestycję w oprzyrządowanie. Konstruktor powinien zapisać zaakceptowane uproszczenia jako nową rewizję, zamiast pozostawiać je w korespondencji z jednym dostawcą. Dzięki temu kolejne oferty odnoszą się do tego samego detalu, a oszczędność staje się trwałą cechą projektu. Najlepsze zmiany są mierzalne: redukują liczbę zamocowań, specjalnych narzędzi lub kontrolowanych cech, przy zachowaniu potwierdzonego działania zespołu.
Warto również oddzielić koszt jednorazowy od ceny kolejnej partii. Przygotowanie programu, szczęk i metody pomiaru obciąża prototyp inaczej niż serię powtarzalną. Podanie planowanej liczby sztuk pozwala dostawcy zaproponować rozwiązanie adekwatne do cyklu życia produktu, a konstruktorowi ocenić, czy zmiana geometrii zwróci się w rzeczywistym wolumenie.
Materiały referencyjne
Dobór norm zawsze zależy od dokumentacji projektu i wskazanej w niej edycji. Poniższe oficjalne materiały pomagają uporządkować pojęcia użyte w artykule.