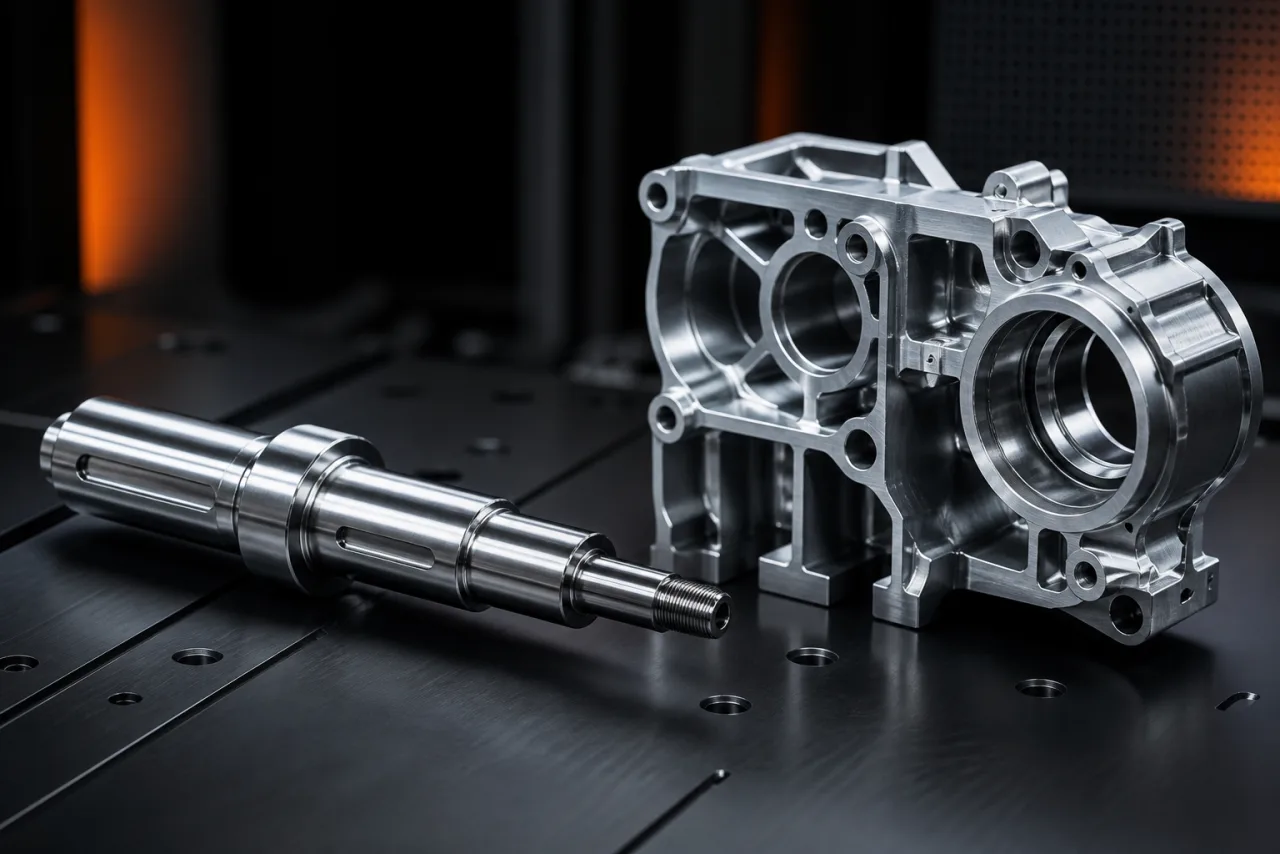
Podział na detale toczone i frezowane wydaje się oczywisty tylko w przypadku prostego wałka albo płaskiej płyty. W praktyce wiele części łączy średnice, czoła, rowki i gwinty z kieszeniami, otworami poprzecznymi lub płaszczyznami. Wybór procesu powinien wynikać z dominującej geometrii, sposobu bazowania i relacji między cechami, a nie z samej nazwy części.
Dobra decyzja technologiczna minimalizuje liczbę przełożeń i pozwala wykonać powiązane powierzchnie w jednym stabilnym układzie. Czasem oznacza to toczenie z operacją frezarską, czasem obróbkę frezarską przygotowanego półfabrykatu obrotowego, a czasem dwa rozdzielone etapy. Najtańsza pojedyncza operacja nie zawsze daje najniższy koszt całego detalu.
- Udział powierzchni obrotowych i nieobrotowych
- Liczba wymaganych zamocowań
- Dostęp narzędzia do kieszeni i otworów
Toczenie i frezowanie: czym się różnią?
W toczeniu CNC obracany jest detal, a narzędzie tokarskie prowadzone jest równolegle lub prostopadle do osi obrotu. Proces naturalnie tworzy powierzchnie współosiowe: walce, stożki, czoła, rowki, gwinty oraz otwory wewnętrzne. Precyzja wynika ze stabilnego, jednolitego bazowania w uchwycie albo między ostrzami, dlatego toczenie dominuje w wałkach, tulejach, kołnierzach i wszystkich częściach obrotowych.
We frezowaniu CNC obraca się narzędzie wieloostrzowe, a detal prowadzony jest w układzie współrzędnych. Pozwala to wykonywać płaszczyzny, kontury, kieszenie, gniazda i układy otworów o złożonym rozmieszczeniu. Frezowanie obsługuje też detale, które w ogóle nie mają osi obrotu: obudowy, płyty, dźwignie i korpusy form.
W praktyce granica nie jest sztywna. Nowoczesne centra obróbcze łączą obie funkcje (frezarko-tocarki), a wiele detali przechodzi przez oba procesy na różnych etapach. Dlatego pytanie „toczenie czy frezowanie" to zwykle pytanie o kolejność operacji, podział cech między procesy i minimalizację zamocowań, a nie o wybór jednej wyłącznie technologii.
Geometria jest początkiem, nie końcem decyzji
W toczeniu detal obraca się wokół osi, dlatego proces naturalnie tworzy powierzchnie współosiowe: walce, stożki, czoła, rowki i gwinty. We frezowaniu ruch narzędzia względem zwykle nieruchomego detalu ułatwia wykonywanie płaszczyzn, konturów, kieszeni i otworów rozmieszczonych w układzie współrzędnych. Części mieszane wymagają oceny, które cechy tworzą funkcjonalny rdzeń projektu.
Na wybór wpływa również forma półfabrykatu, możliwość uchwycenia części, sztywność po usunięciu materiału i dostęp do kontroli. Technolog analizuje cały łańcuch: od pierwszej powierzchni bazowej przez kolejne operacje aż po odcięcie, gratowanie i pomiar. Dopiero taki obraz pozwala porównać warianty.
Przykładem może być kołnierz z dokładnym centrowaniem, układem otworów i bocznym kanałem. Toczenie pozwala utworzyć średnice oraz czoła we wspólnej osi, a kolejny etap udostępnia cechy nieobrotowe. Alternatywnie część można obrabiać z kilku stron frezarsko, lecz wtedy trzeba świadomie odtworzyć oś i skontrolować bicie. Wybór zależy od tego, która relacja jest krytyczna, jak wygląda partia i czy półfabrykat pozostawia stabilny chwyt. Taki przykład pokazuje, że proces mieszany nie jest kompromisem, ale czasem najbardziej bezpośrednim odwzorowaniem konstrukcji.
1. Udział powierzchni obrotowych i nieobrotowych
Jeżeli większość powierzchni funkcjonalnych jest skupiona wokół jednej osi, toczenie zwykle stanowi logiczną operację główną. Pozwala utrzymywać relacje między średnicami i czołami bez zmiany bazy. Pojedynczy rowek, płaszczyzna pod klucz czy otwór promieniowy nie musi automatycznie przenosić całego detalu do procesu frezarskiego; może być wykonany w osobnym, krótkim etapie.
Gdy bryła ma głównie płaszczyzny, kieszenie i układ otworów, a element obrotowy jest tylko jedną cechą, bardziej naturalne będzie frezowanie. Warto policzyć nie liczbę cech, lecz ich znaczenie: krótki precyzyjny czop może decydować o funkcji całej obudowy, podczas gdy kilka otworów pomocniczych ma szerokie tolerancje.
2. Liczba wymaganych zamocowań
Każde przełożenie części wprowadza nową bazę, czas obsługi i możliwość narastania błędów. Proces, który wykonuje więcej cech w jednym zamocowaniu, bywa korzystniejszy mimo droższego czasu stanowiska. Należy jednak odróżnić teoretyczną możliwość od stabilnego dostępu: narzędzie musi mieć miejsce, a uchwyt nie może zasłaniać powierzchni ani odkształcać detalu.
Plan zamocowań powinien przewidywać także sposób wykonania drugiej strony i usunięcia powierzchni chwytowej. Projekt może pomóc przez dodanie odcinka technologicznego, zmianę kolejności wymiarowania albo wskazanie bazy, która pozostaje dostępna. W serii dedykowane oprzyrządowanie może uzasadnić inny wariant niż w prototypie.
3. Dostęp narzędzia do kieszeni i otworów
Kieszeń widoczna w modelu nie zawsze jest osiągalna narzędziem o odpowiedniej sztywności. Trzeba ocenić szerokość wejścia, głębokość, promienie naroży, pochylenie ścian i możliwość odprowadzenia wiórów. Podobnie otwór poprzeczny może kolidować z uchwytem lub wymagać długości narzędzia nieproporcjonalnej do jego średnicy.
Zmiana orientacji części czasem skraca narzędzie i stabilizuje proces, ale dodaje zamocowanie. Alternatywą może być korekta geometrii: większy promień, otwór przelotowy zamiast ślepego, dostęp od przeciwnej strony albo podział części. Takie decyzje należy oceniać względem funkcji, szczelności i późniejszego montażu.
4. Zależności geometryczne między powierzchniami
Najważniejsze jest rozpoznanie cech, które muszą zachować współosiowość, prostopadłość, położenie lub bicie względem wspólnej bazy. Jeśli średnica i czoło tworzą gniazdo łożyska, korzystne może być wykonanie ich bez zmiany zamocowania. Jeżeli układ otworów odnosi się do frezowanej płaszczyzny, powinien pozostać w tym samym układzie bazowym.
Rysunek powinien jasno pokazywać te relacje. Tolerowanie każdego wymiaru niezależnie może prowadzić do procesu, który formalnie spełnia wymiary, lecz nie zapewnia poprawnego montażu. Z kolei nadmierne powiązanie wszystkich powierzchni z jedną trudno dostępną bazą może niepotrzebnie komplikować kontrolę i kolejne zamocowania.
5. Opłacalność połączenia obu procesów
Proces łączony ogranicza logistykę między operacjami i może zachować wspólną bazę, ale nie każda część wykorzystuje te korzyści. Dla prostego prototypu dwa uniwersalne stanowiska mogą być rozsądniejsze niż specjalne przygotowanie. Dla powtarzalnej partii redukcja obsługi i liczby chwytów może natomiast uzasadnić większy nakład na uruchomienie.
Porównując warianty, należy uwzględnić przygotowanie, czas cyklu, oprzyrządowanie, kontrolę międzyoperacyjną, ryzyko braku oraz elastyczność przy zmianie rewizji. Warto poprosić o wariantową analizę, szczególnie gdy część jest projektowana od nowa. Niewielka zmiana geometrii bywa wystarczająca, by uprościć cały przebieg.
Porównanie toczenia i frezowania w praktyce
- Kształt detalu i bazy Powierzchnie współosiowe i gładkie przejścia średnic sprzyjają toczeniu; płaszczyzny, kieszenie i układy otworów sprzyjają frezowaniu. Decyduje znaczenie cech, nie ich liczba.
- Tolerancje i powierzchnie Współosiowość i bicie najłatwiej zachować w jednym zamocowaniu tocznym. Pozycję otworów względem płaszczyzny bazowej lepiej trzymać we frezowaniu. Gładkość obrotowa często wymaga szlifowania niezależnie od procesu głównego.
- Wielkość serii Prototyp można wykonać tam, gdzie jest wolne stanowisko. Powtarzalna partia premiuje proces, który realizuje więcej cech bez przełożeń, nawet przy droższej godzinie maszyny.
- Koszt narzędzi i uruchomienia Toczenie zwykle ma tańsze narzędzie i krótszy cykl dla prostych kształtów obrotowych. Frezowanie wymaga droższego oprzyrządowania, które przy większej serii zwraca się przez redukcję operacji.
- Kontrola i pomiar Cechy toczne sprawdza się mikrometrami i sprawdzianami w strefie tokarskiej; układy otworów i tolerancje położenia na maszynie pomiarowej. Warto ustalić przed produkcją, gdzie odbywa się odbiór.
Kiedy detal wymaga toczenia i frezowania jednocześnie
Detale mieszane (kołnierze z układem otworów, obudowy łożysk, wałki z rowkami wodzącymi i kieszeniami) nie mieszczą się w jednym procesie. Typowy przebieg wygląda wtedy tak: toczenie przygotowuje bazy i powierzchnie współosiowe, a frezowanie dodaje cechy nieobrotowe; czasem kolejność jest odwrotna, gdy półfabrykat frezowany dopiero trafia na tokarkę. Kluczem jest wskazanie bazy technologicznej, która przenosi się między operacjami bez utraty relacji.
O opłacalności połączenia decydują: liczba przełożeń, czas kontroli międzyoperacyjnej, ryzyko utraty współosiowości oraz dostępność maszyn. W PARSON analizę przeprowadzamy na etapie wyceny: porównujemy wariant „toczenie + frezowanie" z wariantem jednostanowiskowym i pokazujemy, który daje niższy koszt detalu, a nie niższy koszt pojedynczej operacji. Dla części mieszanych to zwykle kilka punktów procentowych różnicy i wyraźnie krótszy termin.
Najczęstsze ryzyka
- 1. Klasyfikacja po wyglądzie Dominujący kształt zasłania znaczenie pojedynczej cechy funkcjonalnej i prowadzi do niewłaściwej bazy procesu.
- 2. Zbyt wiele przełożeń Każde nowe zamocowanie zwiększa czas oraz ryzyko utraty relacji między powierzchniami.
- 3. Brak miejsca dla narzędzia Geometria jest wykonalna nominalnie, ale wymaga wiotkiego narzędzia albo kolizyjnego dojścia.
- 4. Optymalizacja jednego etapu Tania operacja generuje droższą kontrolę, dodatkową logistykę lub problemy w następnym zamocowaniu.
- 5. Wybór według ceny godziny maszynowej Niższa stawka tokarki nie oznacza niższego kosztu detalu, jeżeli wymaga dwóch dodatkowych przełożeń i kontroli.
- 6. Ignorowanie wielkości serii Wariant opłacalny dla prototypu potrafi być najdroższy w serii i odwrotnie, więc porównanie trzeba zrobić dla realnego wolumenu.
Lista kontrolna
- Wskaż oś i powierzchnie, które definiują główną funkcję części.
- Oddziel cechy obrotowe od płaszczyzn, kieszeni i otworów poprzecznych.
- Zaznacz relacje geometryczne wymagające wspólnego zamocowania.
- Sprawdź dostęp narzędzia, promienie naroży oraz głębokość cech.
- Przewidź powierzchnię do pierwszego chwytu i sposób obróbki drugiej strony.
- Porównaj warianty dla prototypu i dla typowej wielkości partii.
- Uwzględnij czas kontroli i odbudowy bazy po każdym przełożeniu.
- Oceń, czy niewielka zmiana konstrukcji ograniczy liczbę operacji.
- Ustal formę półfabrykatu oraz naddatki potrzebne do pewnego chwytu.
- Poproś o wariantowy przebieg procesu z kosztami dla prototypu i dla serii.
Najczęstsze pytania
Toczenie czy frezowanie: co wybrać dla prostego wałka?
Wałek, tuleję, kołnierz i każdą część o powierzchniach skupionych wokół osi najczęściej opłaca się toczyć: relacje średnic i czołów powstają bez zmiany zamocowania, a cykl jest krótki. Frezowanie wchodzi, gdy detal ma dodatkowe płaszczyzny, rowki wodzące lub otwory poprzeczne wymagające wspólnej bazy z obrotem.
Czym różni się toczenie CNC od frezowania pod względem tolerancji?
Oba procesy realizują tolerancje rzędu kilku setnych milimetrów, ale różnią się charakterem cech: toczenie najlepiej trzyma współosiowość, bicie i pasowania średnic, a frezowanie położenie otworów, płaskość i prostopadłość względem płaszczyzny bazowej. Wymagania zapisane na rysunku decydują o tym, które powierzchnie muszą powstać w jednym zamocowaniu.
Czy frezarko-tocarka zastępuje osobne maszyny?
Centra frezarko-toczne wykonują oba procesy w jednym zamocowaniu, co skraca łańcuch operacji i utrzymuje relacje geometryczne. Dla małych serii czas uruchomienia dwóch uniwersalnych maszyn bywa jednak prostszy i tańszy. Decyzja zależy od wolumenu, precyzji relacji między cechami i dostępności maszyn u wykonawcy.
Podsumowanie
Toczenie jest naturalne dla relacji skupionych wokół osi, a frezowanie dla płaszczyzn, konturów i układów otworów. Ostateczny wybór wynika jednak z zamocowań, dostępu narzędzia i cech, które muszą pozostać we wspólnej bazie. Część mieszana wymaga analizy procesu, nie prostego przypisania etykiety.
Najlepszym momentem na porównanie wariantów jest etap konstrukcji. Technolog może wtedy wskazać, które promienie, odcinki chwytowe lub kierunki dostępu przesądzają o liczbie operacji. Zachowanie funkcji przy jednoczesnym uproszczeniu bazowania zwykle przynosi bardziej stabilny efekt niż wymuszanie konkretnej metody w dokumentacji. Jeśli potrzebujesz oceny, który proces będzie korzystniejszy dla Twojego detalu, zobacz nasze usługi toczenia CNC i frezowania CNC albo prześlij dokumentację do wyceny.
Materiały referencyjne
Dobór norm zawsze zależy od dokumentacji projektu i wskazanej w niej edycji. Poniższe oficjalne materiały pomagają uporządkować pojęcia użyte w artykule.