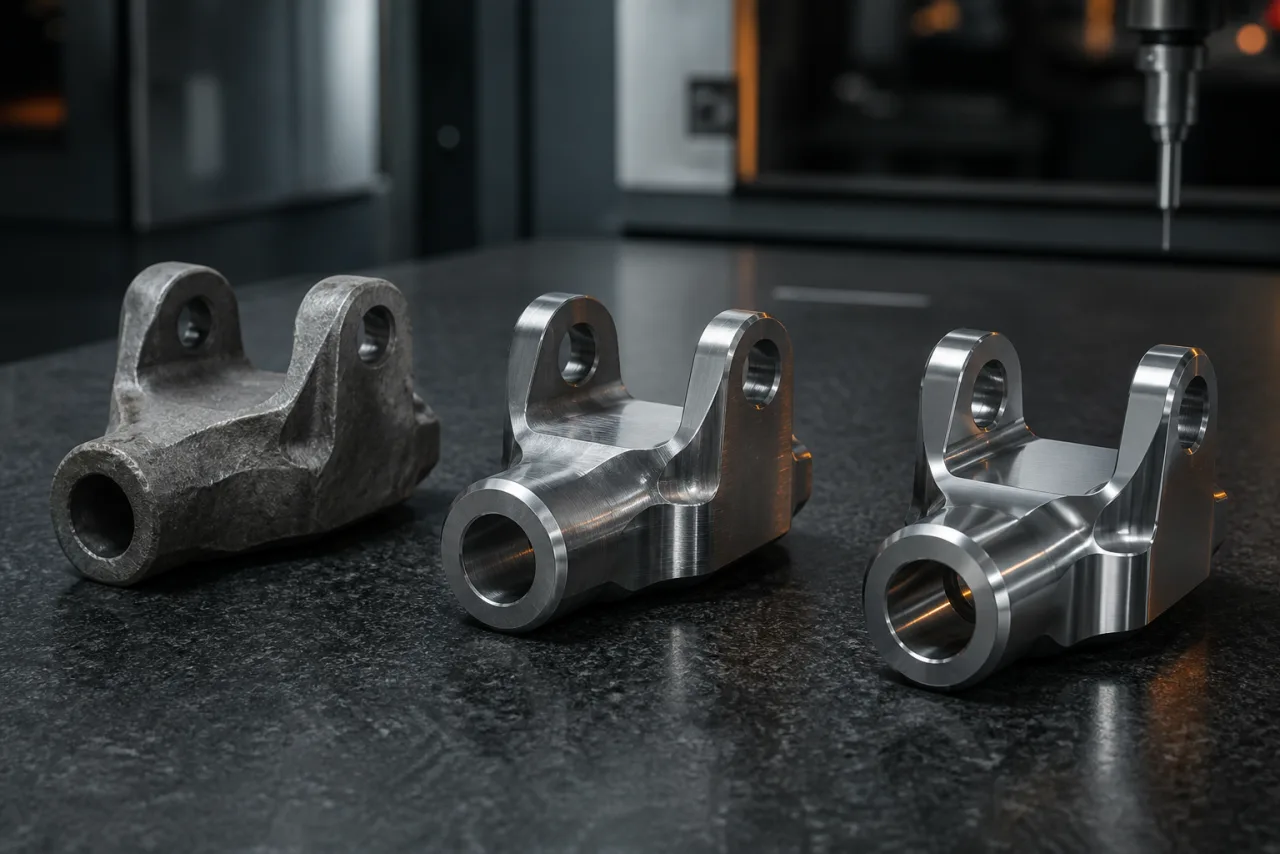
Prototyp i część seryjna mogą mieć identyczną geometrię, ale służą innym decyzjom. Prototyp ma potwierdzić funkcję, montaż, materiał albo wykonalność, dlatego jego proces powinien umożliwiać szybkie uczenie się. Seria wymaga natomiast powtarzalnych baz, stabilnej kontroli, zaopatrzenia i jasnej reakcji na odchylenia. Przejście między tymi etapami nie powinno następować automatycznie po zaakceptowaniu jednej sztuki.
Dojrzałość produkcyjna powstaje przez zamknięcie wniosków z prób. Każda zmiana geometrii, materiału czy kryterium odbioru musi trafić do dokumentacji, a sposób wykonania powinien zostać oceniony ponownie dla planowanej ilości. To, co jest rozsądne dla jednego egzemplarza, może być zbyt pracochłonne lub niestabilne przy regularnych zamówieniach.
- Cel prototypu i zakres walidacji
- Zamrożenie dokumentacji po testach
- Powtarzalne bazy i oprzyrządowanie
Prototyp jest eksperymentem z jasno określonym pytaniem
Przed zamówieniem warto zapisać, co prototyp ma rozstrzygnąć. Może chodzić o dopasowanie w zespole, sztywność, ergonomię, przepływ, możliwość montażu albo ocenę wyglądu. Bez tej listy akceptacja staje się subiektywna, a zespół może przejść do serii mimo nierozpoznanego ryzyka. Kryteria testu powinny być powiązane z konkretnymi cechami dokumentacji.
Jednocześnie prototyp nie zawsze odzwierciedla docelowy proces. Może powstać z innego formatu półfabrykatu, na uniwersalnym mocowaniu i z pełną kontrolą każdej cechy. Należy jawnie wskazać te różnice i ocenić, które z nich wpływają na wynik testu, a które można bezpiecznie zmienić podczas przygotowania serii.
Po testach przydaje się krótkie podsumowanie decyzji: wynik, zaobserwowany problem, przyczyna, zmiana i sposób ponownego potwierdzenia. Na przykład trudny montaż nie musi oznaczać błędnego wymiaru detalu; przyczyną może być kolejność składania, niewłaściwa baza lub zachowanie części współpracującej. Dopiero powiązanie obserwacji z pomiarem zapobiega korekcie objawu zamiast źródła. Taki zapis staje się później częścią wiedzy potrzebnej przy wznowieniu serii.
1. Cel prototypu i zakres walidacji
Lista pytań walidacyjnych powinna powstać przed wykonaniem części. Jeśli testowany jest montaż, potrzebne są współpracujące komponenty, kolejność składania i sposób oceny luzu. Jeśli testowane jest obciążenie, należy znać warunki podparcia i przebieg próby. Pozwala to wybrać wymiary krytyczne i nie inwestować w wymagania, które nie wpływają na daną decyzję.
Warto rozróżnić prototyp wyglądu, funkcjonalny i przedseryjny. Pierwszy może dopuszczać materiał zastępczy, drugi powinien odwzorować właściwości ważne w pracy, a trzeci możliwie wiernie sprawdzić docelowy proces. Nazwanie etapu ułatwia wykonawcy zaproponowanie adekwatnego sposobu wykonania i dokumentowania wyników.
2. Zamrożenie dokumentacji po testach
Uwagi z prób trzeba przekształcić w kontrolowane zmiany modelu, rysunku, wykazu części i specyfikacji. Odręczne komentarze, wiadomości i ustalenia ze spotkania nie mogą pozostać równoległym źródłem wymagań. Nowa rewizja powinna opisywać, co zmieniono, dlaczego oraz czy wcześniejsze części nadal mogą być użyte.
Przegląd przed zamrożeniem powinien objąć konstrukcję, technologię, montaż, kontrolę i zakupy. Zmiana promienia może wpłynąć na narzędzie, zmiana materiału na powłokę, a zmiana bazy na raport pomiarowy. Dopiero potwierdzenie całego pakietu daje stabilny punkt odniesienia dla kolejnych zamówień.
3. Powtarzalne bazy i oprzyrządowanie
W prototypie część można ustawiać indywidualnie i korygować proces na podstawie pomiaru. W serii potrzebny jest sposób bazowania, który operator odtworzy bez improwizacji, a siła zacisku nie zmieni geometrii. Oprzyrządowanie powinno zapewniać dostęp narzędzia, odprowadzanie wiórów oraz możliwość wykrycia błędnego założenia detalu.
Dedykowany przyrząd ma sens, gdy redukuje czas, liczbę przełożeń albo ryzyko. Jego koszt należy zestawić z przewidywaną liczbą partii i stabilnością projektu. Dla młodej konstrukcji elastyczne rozwiązanie może być lepsze, ponieważ koszt zmiany specjalnego przyrządu po kolejnej rewizji mógłby przekroczyć oszczędność cyklu.
4. Kontrola przy uruchomieniu serii
Pierwsza sztuka z uruchomienia potwierdza ustawienie, program i bazowanie, ale nie dowodzi jeszcze stabilności całej partii. Plan powinien określać cechy sprawdzane na początku, częstotliwość pomiarów w toku oraz kryteria reakcji na trend. Cechy funkcjonalne wymagają większej uwagi niż wymiary łatwe do poprawienia w następnym etapie.
Szczegółowy zakres zatwierdzenia pierwszej sztuki, od rewizji dokumentacji po raport i metodę pomiaru, omawia osobny artykuł o pierwszej sztuce przed serią CNC. Na etapie przejścia do serii wystarczy ustalić, które wyniki z tego zatwierdzenia będą dalej zbierane w toku produkcji, z jaką częstotliwością i w jakiej formie.
5. Prognoza partii i częstotliwość zamówień
Typowa ilość i rytm zamówień wpływają na zakup materiału, narzędzia, oprzyrządowanie oraz utrzymanie ustawień. Prognoza nie musi być gwarancją, ale powinna pokazywać realistyczny zakres. Wykonawca może wtedy oddzielić koszt uruchomienia, zaproponować partie ekonomiczne i wskazać elementy wymagające wcześniejszego zabezpieczenia.
Warto ustalić również zasady wznowienia po długiej przerwie oraz postępowanie po zmianie rewizji. Materiał lub część w toku nie zawsze może zostać wykorzystana dla nowej wersji. Jasne komunikowanie planu ogranicza zapasy niepasujące do bieżącego projektu i pozwala utrzymać aktualne dane produkcyjne.
Najczęstsze ryzyka
- 1. Prototyp bez celu Sztuka zostaje oceniona ogólnie, więc ważne pytania funkcjonalne pozostają bez odpowiedzi.
- 2. Ustalenia poza dokumentacją Seria rusza według starej rewizji, mimo że testy doprowadziły do zmian przekazanych tylko wiadomością.
- 3. Kopiowanie procesu prototypowego Indywidualne ustawianie i pełna kontrola każdej cechy nie skaluje się ekonomicznie na powtórzenia.
- 4. Brak reakcji na trend Kontrola końcowa wykrywa problem dopiero po wykonaniu większej liczby części.
Lista kontrolna
- Zapisz pytania, na które ma odpowiedzieć prototyp.
- Określ kryteria testu i potrzebne komponenty współpracujące.
- Wskaż różnice między materiałem i procesem prototypowym a docelowym.
- Po próbach przenieś wszystkie decyzje do kontrolowanej rewizji.
- Przeprowadź wspólny przegląd konstrukcji, technologii, montażu i kontroli.
- Zaprojektuj powtarzalne bazowanie oraz sposób wykrycia błędnego założenia.
- Ustal kontrolę pierwszej sztuki, częstotliwość pomiarów i plan reakcji.
- Podaj realistyczną wielkość partii i częstotliwość zamówień.
- Rozdziel koszty uruchomienia od ceny kolejnych powtórzeń.
Najczęstsze pytania
Ile sztuk prototypu zamówić przed uruchomieniem serii?
Nie ma jednej liczby, bo decyduje lista pytań walidacyjnych: prototyp wyglądu może być pojedynczy, funkcjonalny zwykle wymaga kilku sztuk w docelowym materiale, a przedseryjny powinien sprawdzić docelowy proces w krótkiej partii. Liczba sztuk powinna wynikać z tego, co ma zostać rozstrzygnięte i jak będzie mierzony wynik testu.
Kiedy wprowadzać zmiany do dokumentacji po testach prototypu?
Od razu po zamknięciu wniosków z prób: uwagi muszą stać się kontrolowaną nową rewizją modelu, rysunku i wykazu części, a nie odręcznymi komentarzami czy ustaleniami z wiadomości. Rewizja powinna opisywać, co zmieniono, dlaczego i czy wcześniejsze części nadal mogą być użyte. Dopiero potwierdzenie całego pakietu, wraz z technologią, montażem, kontrolą i zakupami, daje stabilny punkt odniesienia dla serii.
Czy przy produkcji seryjnej opłaca się dedykowane oprzyrządowanie?
Tylko wtedy, gdy redukuje czas cyklu, liczbę przełożeń albo ryzyko błędnego założenia detalu, a jego koszt zwraca się przy przewidywanej liczbie partii. Dla młodej konstrukcji, w której możliwe są kolejne rewizje, lepsze bywa elastyczne rozwiązanie, bo koszt zmiany specjalnego przyrządu może przekroczyć oszczędność na cyklu.
Czy akceptacja pierwszej sztuki z serii gwarantuje jakość całej partii?
Nie. Pierwsza sztuka potwierdza ustawienie, program i bazowanie, ale nie dowodzi jeszcze stabilności procesu w toku partii. Plan kontroli powinien określać cechy sprawdzane na początku, częstotliwość pomiarów w toku i kryteria reakcji na trend, z większą uwagą poświęconą cechom funkcjonalnym.
Podsumowanie
Przejście do serii jest osobnym etapem inżynierskim. Wymaga zamknięcia wyników testów, aktualizacji dokumentacji oraz zastąpienia indywidualnych działań powtarzalnym bazowaniem i kontrolą. Akceptacja prototypu potwierdza wybrane założenia, ale nie gwarantuje jeszcze stabilności produkcji.
Prognoza zamówień pozwala dobrać poziom inwestycji w oprzyrządowanie i przygotowanie procesu. Im wcześniej znany jest cel prototypu i docelowy rytm partii, tym łatwiej zachować elastyczność tam, gdzie projekt dojrzewa, oraz uporządkować elementy, które muszą pozostać stałe. Po pierwszej partii seryjnej warto ponownie ocenić czasy, pomiary i problemy montażowe. Krótki przegląd zamyka etap uruchomienia i tworzy punkt odniesienia dla następnego powtórzenia.
Materiały referencyjne
Dobór norm zawsze zależy od dokumentacji projektu i wskazanej w niej edycji. Poniższe oficjalne materiały pomagają uporządkować pojęcia użyte w artykule.