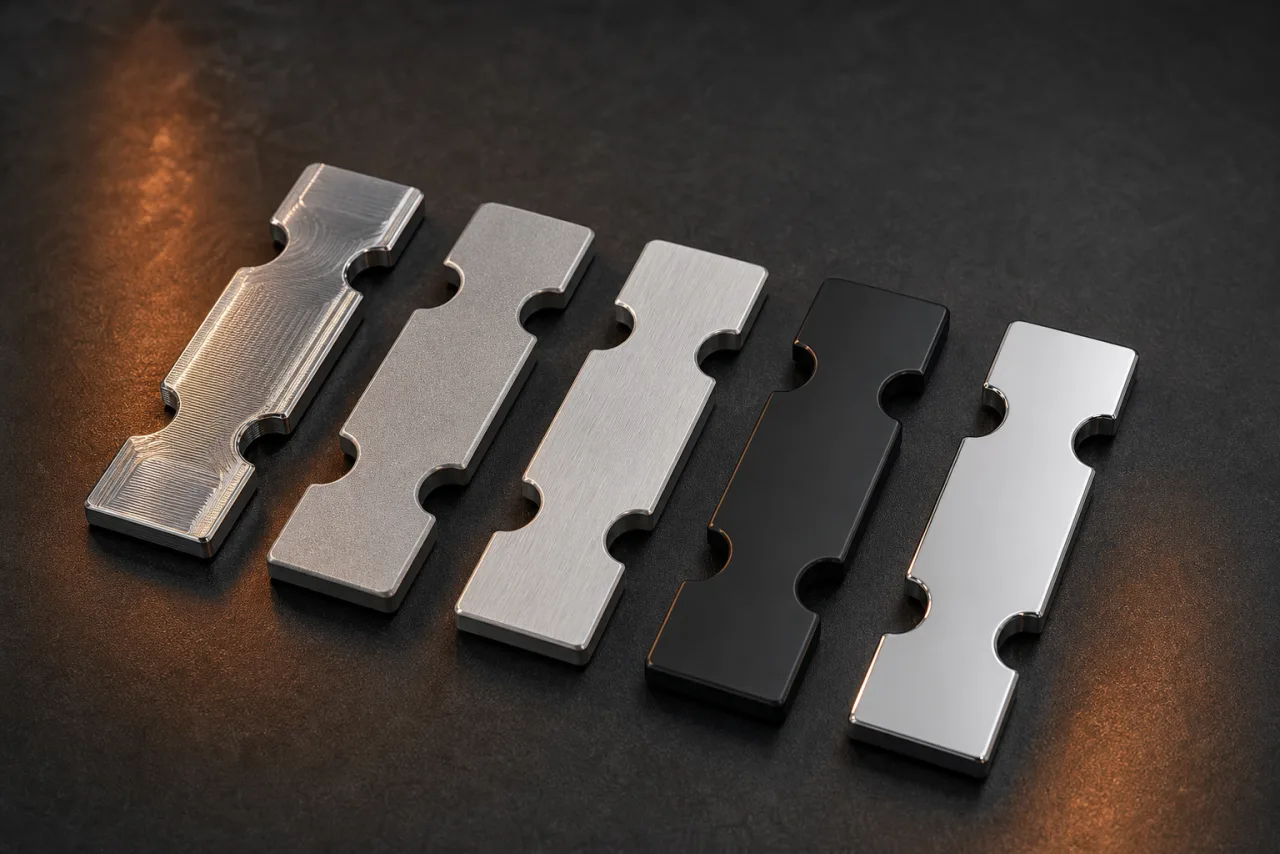
Powierzchnia po obróbce CNC może już spełniać funkcję, ale często wymaga dodatkowego wykończenia ze względu na tarcie, szczelność, wygląd, odporność na korozję lub zużycie. Frezowanie, toczenie, szlifowanie, polerowanie i powłoki tworzą inne cechy. Nie są zamiennymi sposobami na to, by detal wyglądał lepiej.
Proces końcowy trzeba wybrać przed ustaleniem wymiarów i kolejności produkcji. Usuwa materiał albo dodaje warstwę, zmienia krawędzie, gwinty i styki, a niekiedy ujawnia różnice struktury półfabrykatu. Specyfikacja powinna opisywać oczekiwany rezultat oraz powierzchnie nim objęte, zamiast pozostawiać ogólną uwagę na końcu rysunku.
- Funkcja powierzchni w gotowym zespole
- Wymagana chropowatość i kierunkowość śladów
- Naddatek na proces wykończeniowy
Wykończenie jest funkcją powierzchni w gotowym zespole
Najpierw trzeba ustalić, czy powierzchnia prowadzi, uszczelnia, przenosi nacisk, styka się elektrycznie, jest klejona, malowana czy widoczna. Każda rola wymaga innego zestawu cech: geometrii, profilu, czystości, energii powierzchniowej lub odporności. Jeden parametr chropowatości nie opisuje wszystkich tych właściwości.
Następnie analizuje się cały łańcuch. Powierzchnia może zostać przygotowana skrawaniem, wykończona mechanicznie, oczyszczona i pokryta. Każdy etap musi mieć naddatek, bazę i kryterium odbioru. Jeżeli kilka dostawców realizuje kolejne operacje, odpowiedzialność za wymiary oraz zabezpieczenie w transporcie należy określić z góry.
Pomocna jest mapa powierzchni, na której kolorem rozróżnia się strefy montażowe, ślizgowe, uszczelniające, dekoracyjne i wyłączone z procesu. Do każdej strefy można przypisać stan końcowy, etap pomiaru oraz sposób ochrony. Mapa ujawnia konflikty, na przykład dekoracyjne szczotkowanie przecinające obszar uszczelki albo warstwę ochronną na bazie potrzebnej do dalszej obróbki. Dzięki temu specyfikacja opisuje realny detal, a nie oderwaną listę procesów.
1. Funkcja powierzchni w gotowym zespole
Powierzchnia łożyskowa wymaga kontroli rozmiaru, kształtu i profilu, a powierzchnia uszczelniająca może być wrażliwa na kierunkowe rysy. Płaszczyzna montażowa musi zachować relację do otworów, natomiast obszar kosmetyczny powinien mieć jednolity wygląd i ochronę przed uszkodzeniem. Te role warto oznaczać bezpośrednio na widoku części.
Należy też rozpoznać, które strefy nie mogą być wykańczane razem. Powłoka izolacyjna na styku elektrycznym albo polerowanie powierzchni przewidzianej do klejenia może pogorszyć działanie. Wymagania montażowe i serwisowe są tu równie istotne jak warunki pracy gotowego wyrobu.
2. Wymagana chropowatość i kierunkowość śladów
Wartość parametru powinna wynikać z funkcji i być przypisana lokalnie. Dwie powierzchnie o podobnym wyniku mogą mieć inny układ śladów, co wpływa na uszczelnienie, retencję smaru albo wygląd. Jeśli kierunek ma znaczenie, dokumentacja musi go wskazać oraz określić obszar, na którym odbywa się pomiar.
Bardzo niskie wymaganie może wymagać oddzielnego procesu i kontroli, lecz nie naprawi błędu płaskości czy falistości. Należy rozpatrywać strukturę powierzchni razem z geometrią. Dla obszarów estetycznych pomocna bywa zaakceptowana próbka wyglądu, ponieważ liczba nie opisuje koloru, połysku i jednolitości.
3. Naddatek na proces wykończeniowy
Proces usuwający materiał potrzebuje kontrolowanego naddatku. Zbyt mały może nie oczyścić całej powierzchni po obróbce cieplnej, a zbyt duży wydłuża wykończenie i zwiększa wpływ ciepła. Naddatek powinien być rozłożony świadomie względem baz i przewidywanych odkształceń, nie dodany jednakowo do wszystkich stron.
Powłoka działa odwrotnie, dodając grubość. Dla średnic, rowków, gwintów i pasowań trzeba rozstrzygnąć, czy wymiar obowiązuje przed czy po procesie. Należy uwzględnić także nierównomierność warstwy na krawędziach i w zagłębieniach oraz możliwość pomiaru bez uszkodzenia powierzchni.
Jeżeli wykończeniem jest szlif, moment jego włączenia względem obróbki cieplnej i dobór naddatku opisuje artykuł o szlifowaniu po obróbce CNC. Tutaj istotne jest, aby łańcuch procesów był spójny z bazami i tolerancjami funkcjonalnymi.
4. Ochrona korozyjna i odporność na zużycie
Dobór zabezpieczenia wymaga opisu środowiska, temperatury, kontaktu z mediami i współpracujących materiałów. Warstwa poprawiająca odporność korozyjną nie musi zapewniać właściwej odporności na ścieranie, a twarda powierzchnia może być nieodpowiednia przy obciążeniu udarowym. Znaczenie ma również przygotowanie podłoża.
Krawędzie, otwory ślepe, gwinty i miejsca styku mogą zachowywać się inaczej niż otwarta płaszczyzna. Jeżeli uszkodzenie warstwy podczas montażu jest możliwe, trzeba określić zabezpieczenie, narzędzia i ewentualną naprawę. Transport między procesami powinien chronić powierzchnię przed wilgocią oraz kontaktem powodującym zarysowania.
5. Maskowanie powierzchni oraz wymiar po powłoce
Maskowanie stosuje się tam, gdzie warstwa przeszkadza w pasowaniu, przewodzeniu, spawaniu, klejeniu lub późniejszej obróbce. Granica maskowania powinna być zwymiarowana i możliwa do wykonania. Ogólne określenie bez powłoki może prowadzić do innej interpretacji na promieniu, fazie lub krawędzi otworu.
Po procesie trzeba uzgodnić sposób kontroli wymiaru i wyglądu. Nie każdy przyrząd może dotykać delikatnej warstwy, a pomiar grubości na małej powierzchni może wymagać próbki towarzyszącej. Dokumentacja powinna rozdzielać kryteria geometryczne, warstwę oraz dopuszczalne ślady kontaktu montażowego.
Dla konkretnego procesu powlekania warto sięgnąć po dedykowane wymagania: grubość warstwy, maskowanie i wymiar po powłoce omawia artykuł o anodowaniu aluminium po obróbce CNC. Ogólny podział ról stref pozostaje jednak taki sam niezależnie od rodzaju powłoki.
Najczęstsze ryzyka
- 1. Proces wybrany po obróbce Brakuje naddatku, wymiaru przed powłoką lub powierzchni do późniejszego bazowania.
- 2. Jedna uwaga dla całego detalu Powierzchnie funkcjonalne, kosmetyczne i pomocnicze otrzymują nieadekwatne wymagania.
- 3. Brak granic maskowania Warstwa wchodzi na pasowanie albo zostaje usunięta z obszaru wymagającego ochrony.
- 4. Ocena wyłącznie parametrem Wynik chropowatości nie ujawnia nieakceptowanego kierunku rys, połysku lub falistości.
Lista kontrolna
- Przypisz każdej ważnej powierzchni funkcję w gotowym zespole.
- Rozdziel wymagania geometryczne, tribologiczne, ochronne i estetyczne.
- Oznacz lokalnie chropowatość oraz kierunek śladów.
- Zaplanuj naddatek dla procesów usuwających materiał.
- Wskaż, które wymiary obowiązują po nałożeniu warstwy.
- Zwymiaruj powierzchnie i granice wymagające maskowania.
- Sprawdź zgodność procesu z materiałem i środowiskiem pracy.
- Ustal metodę kontroli wyglądu, wymiaru i grubości warstwy.
- Zdefiniuj ochronę powierzchni podczas transportu i montażu.
Najczęstsze pytania
Czy anodowanie chroni przed korozją?
Tak, warstwa anodowana poprawia odporność aluminium na korozję, ale dobór procesu wymaga opisu środowiska: kontaktu z wodą, solą i innymi mediami oraz współpracujących materiałów. Anodowanie dodaje grubość, więc dla średnic, rowków, gwintów i pasowań trzeba rozstrzygnąć, czy wymiar obowiązuje przed czy po procesie, i uwzględnić nierównomierność warstwy na krawędziach.
Ile naddatku zostawić pod szlifowanie lub polerowanie?
Naddatek musi być kontrolowany: zbyt mały nie pozwoli oczyścić całej powierzchni po obróbce cieplnej, a zbyt duży wydłuża wykończenie i zwiększa wpływ ciepła na detal. Powinien być rozłożony świadomie względem baz i przewidywanych odkształceń, a nie dodany jednakowo do wszystkich stron.
Czy parametr chropowatości Ra opisuje cały stan powierzchni?
Nie, jeden parametr nie opisuje płaskości, falistości, kierunku śladów ani wyglądu. Dwie powierzchnie o podobnej wartości mogą inaczej uszczelniać, zatrzymywać smar albo prezentować się wizualnie. Dla obszarów estetycznych pomocna jest zaakceptowana próbka wyglądu, a jeżeli kierunek śladów ma znaczenie, dokumentacja musi go wskazać wraz z obszarem pomiaru.
Jak oznaczyć powierzchnie, które nie mogą być wykańczane razem z resztą?
Pomocna jest mapa powierzchni, w której rozróżnia się strefy montażowe, ślizgowe, uszczelniające, dekoracyjne i wyłączone z procesu, a każdej strefie przypisuje stan końcowy, etap pomiaru i sposób ochrony. Na przykład powłoka izolacyjna na styku elektrycznym albo polerowanie powierzchni przeznaczonej do klejenia pogarsza działanie zespołu. Mapa ujawnia takie konflikty jeszcze przed uruchomieniem produkcji.
Podsumowanie
Wykończenie powierzchni jest częścią projektu funkcjonalnego. Wymaga określenia roli każdej strefy, potrzebnej geometrii, profilu, ochrony i wyglądu. Wybór samej nazwy procesu bez tych informacji utrudnia wykonawcy przygotowanie właściwego łańcucha operacji.
Najważniejsze decyzje dotyczą naddatku, wymiaru po powłoce, maskowania i metody odbioru. Ich wczesne zapisanie chroni pasowania oraz powierzchnie montażowe, a także pozwala porównać oferty obejmujące ten sam rezultat. Dobrze zaplanowane zabezpieczenie kończy się dopiero na etapie pakowania. Warto przygotować próbkę referencyjną, gdy wygląd ma znaczenie i nie daje się w pełni zapisać parametrem. Powinna być oznaczona, chroniona i powiązana z rewizją, aby nie stała się niekontrolowanym wzorcem. Przy zmianie materiału lub dostawcy procesu należy ponownie potwierdzić zgodność wyglądu i funkcji. Osobno trzeba ustalić dopuszczalne ślady po zawieszeniu, chwytaniu i pomiarze. Dzięki temu odbiór nie opiera się na różnym rozumieniu określeń matowy, gładki czy jednolity.
Materiały referencyjne
Dobór norm zawsze zależy od dokumentacji projektu i wskazanej w niej edycji. Poniższe oficjalne materiały pomagają uporządkować pojęcia użyte w artykule.